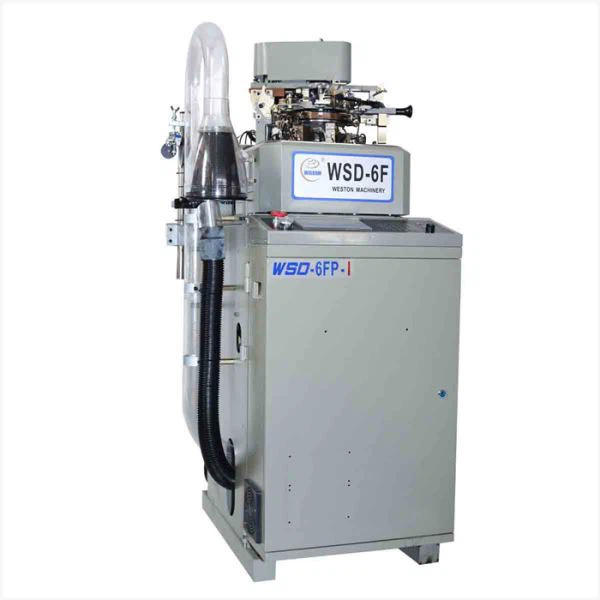
Undirbúningsvinna: Vélkvörðun og garnval
Fyrsta mikilvæga skrefið í sokkaprjóni felur í sér nákvæma vélkvörðun og garnundirbúning. Byrjaðu á því að skoða sléttu sokkaprjónavélina með tilliti til vélrænni heilleika og tryggðu að nálarhólkurinn, kambásarnir og garnstýrin séu laus við rusl eða slit. Notaðu skífuvísir til að athuga nálarrúmið, sem ætti að vera innan við 0,05 mm til að koma í veg fyrir ójöfnur sauma. Fyrir hringlaga vélar skaltu ganga úr skugga um að nálarhólkurinn snýst mjúklega án hliðarspils, á meðan flatar-rúmvélar krefjast þess að nálarstöngin sé stillt upp í innan við 0,1 mm frá yfirborði rúmsins.
Garnval krefst þess að forskriftir vélarinnar passa við efniseiginleikana. Bómullargarn (20-40 sekúndur) fyrir venjulega sokka krefjast snúningsstuðuls 3,5-4,0 til að viðhalda styrk meðan á prjóni stendur, en tilbúnar blöndur (nylon/lycra) þurfa meira en eða jafnt og 85% teygjubata til að koma í veg fyrir að efnið lafði. Notaðu garnspennuprófara til að tryggja að inntaksspennan falli innan ráðlagðs bils vélarinnar (venjulega 10-30cN), þar sem of mikil spenna veldur brotnum nálum og ófullnægjandi spenna leiðir til lausra sauma. Forskilyrði garnið í stýrðu umhverfi (20±2 gráður, 65±5% RH) í 24 klukkustundir til að koma á jafnvægi á rakainnihaldi, sérstaklega mikilvægt fyrir rakafræðilegar trefjar eins og bómull.
Uppsetning garnfóðrunarkerfis: Frá spólu til nálar
Rétt uppsetning á garnfóðrunarkerfinu er grunnurinn að stöðugri sokkaframleiðslu. Byrjaðu á því að festa garnkeilur á bretti, tryggðu að þeir snúist frjálslega án þess að flækjast. Fyrir óvirk fóðrunarkerfi skaltu setja upp strekkjara með stillanlegum skífum (venjulega stillt á 15-25cN fyrir bómull), á meðan virk kerfi krefjast kvarðaðra servómótora til að skila garni á jöfnum línulegum hraða (1,2-1,8m/mín. fyrir miðlungs-mælivélar). Leiddu garnið í gegnum andstæðingur-truflanir úr keramikeyðum til að lágmarka núning, leiðaðu það í röð í gegnum strekkjarann, garnhreinsara (ef til staðar) og inn í formatara vélarinnar.
Í mörgum-garnsuppsetningum (td hæl-/tástyrkingu), notaðu aðskildar fóðrunarleiðir fyrir hvert garn og tryggðu að þau krossast ekki eða nuddast hvor við annan. Fyrir vélar með rafrænum garnvalstækjum skaltu forrita röðina fyrir litabreytingar eða efnisskipti, ganga úr skugga um að veljarinn skiptist innan 50 ms til að koma í veg fyrir að saumurinn gleymist. Algeng gildra er óviðeigandi jöfnun garnsganga, sem getur valdið ójafnri spennu; notaðu laserjöfnunartæki til að tryggja að garnleiðin frá keilu að nál myndi beina línu innan 1 gráðu fráviks.
Vélkembiforrit: Fínstilling á færibreytum fyrir sokkabyggingu
Áður en þú prjónar skaltu stilla vélbreytur til að passa við sokkahönnunina. Stilltu nálarmælirinn (E20-E32) miðað við kröfur um efnisþéttleika-grófari mælikvarða (E20-E24) fyrir þykka sokka, fínni mælikvarða (E28-E32) fyrir léttar stílar. Stilltu myndavélarstillingarnar til að skilgreina saumalengd: Dæmigerður meðalþungur sokkur notar saumalengdina 0,8-1,2 mm, mæld með efnisþykktarmæli. Fyrir rifbeygjur, virkjaðu rifbeinbúnaðinn (ef hann er til staðar) og stilltu á móti nálarbeðinu á 0,5-1,0 mm til að búa til lóðrétta rif.
Forritaðu víddarbreytur sokksins í stjórnkerfið (ef það er sjálfvirkt), þar á meðal belghæð (5-10 cm), lengd fótleggs (15-20 cm) og lengd fóta (20-25 cm). Fyrir vélrænar vélar, notaðu mælikvarða á kambásana til að stilla hæl/tá mótunarpunkta. Mikilvægt kembiforrit er „tóm keyrslu“ prófið: notaðu vélina án garns í 5-10 mínútur, fylgstu með óeðlilegum hávaða eða titringi. Athugaðu hvort nálarhreyfingin sé samstillt við kambássniðin með því að nota stroboscope til að sannreyna að hver nál nái hámarkslyftingu á sama stigi snúnings strokksins.
Prjónaferli: Frá belg til támyndun
Byrjaðu prjónaferlið með belgnum, byrjaðu venjulega með rifbeygðu mynstri fyrir mýkt. Fyrir 1x1 stroff skaltu skipta á milli fram- og aftari prjónabeðs, þar sem kambáskerfið hækkar/lækkar prjóna til að búa til slétt/slétt spor til skiptis. Haltu jöfnum prjónahraða (200-350 snúninga á mínútu fyrir meðalstórar vélar), þar sem skyndilegar hraðabreytingar valda spennusveiflum. Fylgstu með fyrstu 5-10 belgjunum fyrir einsleitni sauma, notaðu stækkunargler til að ganga úr skugga um að hver sauma hafi sömu lykkjulengd (afbrigði minna en eða jafnt og 5%).
Farðu að fótahlutanum, skiptu yfir í venjulegt sléttprjón með því að slökkva á rifbeinsbúnaðinum. Hér snýst nálarhólkurinn stöðugt, þar sem hver nál myndar prjónaða lykkju í röð. Fyrir mótaða fætur (td mjókkandi fyrir kvensokka), forritaðu vélina til að fækka/auka fjölda virkra nála smám saman með því að nota rafræna valtakkann, eða stilla kambásstillingar fyrir vélrænar vélar handvirkt. Lykiltækni er að viðhalda jafnri spennu við mótun-notaðu spennujafnara til að stilla garnfóðrun sjálfkrafa eftir því sem fjöldi virkra nála breytist.
Hæll og tá krefjast nákvæmrar mótunartækni. Fyrir hælinn, virkjaðu „hælabeygju“ aðgerðina, sem þrengir vinnunálarnar til að mynda bollaform. Þetta felur í sér að skiptast á stuttum röðum, þar sem vélin fækkar lykkjum á hvorri hlið þar til aðeins helmingur prjónanna er virkur. Táin er svipuð í laginu en öfugt, smám saman minnkar sporin frá báðum hliðum þar til táin lokast. Óaðfinnanlegur tálokun notar sérhæfðan kambás til að læsa saman lokasaumunum, en saumaðar tær krefjast eftir-prjónsaums. Fylgstu með hæl-/tásvæðum til að móta rétt-rangt myndaðan hæl getur leitt til þess að sokkar hnoðast saman, á meðan misskipt tá veldur óþægindum.
Eftir-prjónaaðgerðir: klipping, tenging og frágangur
Þegar búið er að klára sokkarörið klippa sjálfvirk snyrtakerfi garnið og losa sokkinn. Athugaðu klippingarbúnaðinn til að tryggja hreinan skurð án slitna enda, stilltu skerpu og stöðu blaðsins (venjulega stillt 1-2 mm frá síðasta sauma). Fyrir sokka með óaðfinnanlegar tær skaltu ganga úr skugga um að lokunarferlið hafi ekki skilið eftir sjáanlegar eyður, notaðu skoðunartöflu fyrir baklýsingu til að greina galla.
Tenging (fyrir saumaða sokka) felur í sér að tengja tá- eða hælbrúnirnar með því að nota tengivél. Stilltu nálarmæliinn þannig að hún passi við saumaþéttleika sokksins og stilltu þráðspennuna (10-15cN) til að búa til sléttan, teygjanlegan sauma. Algengt mál er „oftenging,“ þar sem of mikill þráður veldur umfangsmiklum; kvarðaðu tengivélina til að nota þráð sem jafngildir 1,5 sinnum saumalengd sokksins.
Frágangsferli auka gæði og útlit sokka. Fyrir bómullarsokka skaltu framkvæma for-hrekkunarmeðferð (heitavatnsþvottur við 60-80 gráður, fylgt eftir með þurrkun í þurrkara), en tilbúnir sokkar gætu þurft að bursta gegn-pillun. Notaðu efni 柔软剂 (mýkingarefni) til að bæta líðan í höndunum og notaðu and-truflanir á gerviblöndur. Gæðaeftirlitsmenn athuga hvort gallar séu með því að nota fjögurra punkta kerfi: göt (stór galli), saum sem gleymdist (minniháttar), litabreytingar (meiriháttar) og ójafn þéttleiki (minniháttar).
Gæðatrygging og bilanaleit
Innleiða strangt gæðatryggingaráætlun til að viðhalda samræmi. Gerðu klukkutímapróf í-ferli, mældu stærð sokka með málbandi (lengdarvik ±5 mm, ummál ±3 mm) og efnisþéttleika með saumateljara (saumar á cm vikmörk ±10%). Notaðu togpróf til að tryggja að efnið uppfylli styrkleikakröfur (bómullarsokkar ættu að hafa brotstyrk sem er meiri en eða jafnt og 150N, gerviblöndur meiri en eða jafnt og 200N).
Leysaðu algeng vandamál tafarlaust til að lágmarka sóun. Ef garn brotnar oft, skoðaðu garnleiðina með tilliti til rifa eða misstillingar og athugaðu stillingar spennubúnaðar-of-spenna (~30cN) er helsta orsök brota. Ójafn saumaþéttleiki stafar oft af sliti á kambás eða rangstillingu; skiptu um slitna kambás og endurkvarðaðu-það með þreifmælum (bil á milli kams og nálar ætti að vera 0,02-0,05 mm). Stöðugt rafmagn í gervigarni veldur því að garn flækist; setja upp jónandi stangir til að hlutleysa hleðslur (markyfirborðsspenna Minna en eða jafnt og 0,5kV).
Fyrir stöðugar umbætur skaltu halda ítarlegri framleiðsludagbók, skrá vélarstillingar, garnflokka og gallahlutfall. Greindu þróun til að bera kennsl á endurtekin vandamál-td ef gallar í hælmótun aukast með ákveðnum garnlotum, stilltu hælkambastillingarnar eða fáðu meiri-gæða garn. Reglulegt viðhald (dagleg þrif, vikuleg smurning, mánaðarleg skoðun íhluta) lengir endingu vélarinnar og tryggir stöðuga afköst. Með því að samþætta nákvæma uppsetningu, vakandi ferlistýringu og fyrirbyggjandi bilanaleit geta framleiðendur framleitt hágæða sokka á skilvirkan hátt á venjulegum prjónavélum.